




(1) Підготовка до плавильної печі
(2) The пічНагрівання слід завершити перед додаванням матеріалів, а всі матеріали для печі слід підготувати.
Його необхідно нагрівати, коли печі щойно побудовані, капітально відремонтовані або зупинені на виробництві.

(3) Інгредієнти та приготування
1. Вибір сировини має суворо контролюватися;
2. Сировина, необхідна для інгредієнтів, включаючиалюмінієві злитки,магнієві злитки, meтал кремній, сплави та інші інгредієнти повинні бути прозорими. Якщо чіткої позначки немає, перед використанням необхідно взяти зразки для перевірки складу інгредієнтів;

3. Брухт першого рівня: зрізані головки та хвости ливарних злитків у ливарному цеху, а також решта алюмінієвого литва в печі, повинні бути піддані аналізу складу та відбору проб;
4. Алюмінієві злитки: міць не менше 99,9%;
5. Саморобний алюмінієво-кремнієвий мастер-сплав, кожна піч має значення хімічного складу;
6.Мідь, хром,залізо, марганець,титанта інші металеві добавки повинні базуватися на відсотковому вмісті, наданому їхніми постачальниками;
7. Сировина з вищезазначеним вмістом повинна бути сухою, чистою та не містити води, ґрунту, олії тощо.
(4) Вимоги до використання сировини та допоміжних матеріалів
1. Алюмінієві злитки містять понад 99,90% Al, алюмінієво-кремнієві сплави - третього класу або вище, магнієві злитки - третього класу або вище, азот - 99,99%.алюмінієвий титановий боровий дріт містить понад 5% титану,шлаковий флюс, рафінувальний флюс такерамічний пінопластовий фільтр повинні дотримуватися відповідних норм.
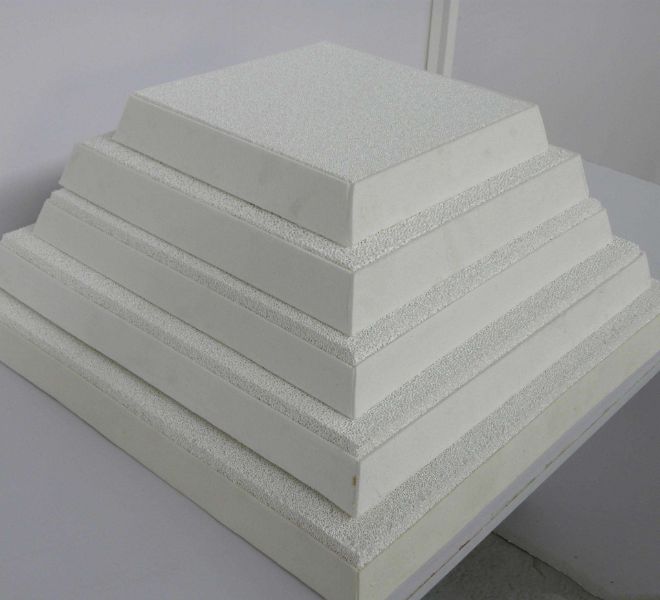
2. Додавання сировини: Mg – у вигляді чистого магнію, Si – у вигляді лігатури, Ti – у вигляді алюмінієво-титанового борового дроту
(5) Годування
1. Перед подачею матеріалів перевірте чистоту печі. Використовуйте лопатку для чищення печі, щоб очистити шлак та оксиди на стінках, кутах печі та дні печі;
2. Після зупинки печі, якщо вона знаходиться в холодному стані, її слід попередньо розігріти, щоб температура печі досягла приблизно 700~800℃;
3. Спочатку додайте відповідну кількість профільного брухту або інших обрізків матеріалів для виготовлення основи. Найкраще додавати його на відстані приблизно 500 мм від отвору завантаження. Потім додайте великі обрізки, такі як профілі, та одночасно підпаліть. Після підпалу основний матеріал у шахтній печі швидко висипатиметься. Слід своєчасно додавати деякі великі обрізки, а потім алюмінієві злитки. Після початку додавання алюмінієвих злитків подача може бути безперервною або періодичною, але час подачі повинен становити не більше 400 мм у порожній печі, а алюмінієві злитки слід додавати негайно, потім додайте великі обрізки та закрийте кришку печі. Після завершення плавлення увімкніть кришку приблизно на 20 хвилин та перемішайте, потім почніть додавати дрібні обрізки, такі як профілі. У той же час порожній об'єм печі слід тримати невеликим, поки обрізки не будуть повністю додані та кришка печі не закриється.
(6) Застереження для персоналу, що годує
1. Слід постійно контролювати час роботи печі у порожньому стані, щоб своєчасно додавати матеріали. Оскільки занадто довгий час роботи печі у порожньому стані не тільки підвищить температуру диму, що виходить, але й значно збільшить споживання енергії, підвищить температуру подавального отвору та погіршить робочі умови. Крім того, піч перегріється, а футеровка печі згорить.
2. Порядок подачі не можна випадково змінювати. Якщо спочатку додати алюмінієві злитки, не додаючи обрізки на дно, дно печі швидко пошкодиться. Якщо алюмінієві злитки замість більшості обрізків додати останніми, час плавлення збільшиться. В результаті час порожньої печі подовжується, що впливає на термін служби печі, збільшує споживання енергії та значно збільшує втрати на горіння. Злитки тугоплавких сплавів можна додавати безпосередньо після розміщення матеріалів, таких як кремній, марганець, мідь тощо, щоб злиток сплаву був притиснутий під алюмінієвий злиток для повільного плавлення, зменшуючи його втрати на горіння. Сплави, які легко плавляться та горять, такі як магнієві злитки, додаються безпосередньо до алюмінієвої рідини з дверцят печі.
3. Завжди звертайте увагу на температуру печі, температуру алюмінієвої рідини в розплавленій ванні, швидкість плавлення, тиск у печі, температуру полум'я та стан матеріалу в печі, щоб своєчасно регулювати розмір полум'я та запобігати пошкодженню обладнання та утворенню відходів;
4. Якщо під час звичайного процесу завантаження шихта в печі довго не спадає, а полум'я виривається з завантажувального отвору, ймовірно, матеріал застряг у печі. Слід негайно вдарити по ньому залізним стрижнем зверху печі. Якщо це не допоможе, слід вимкнути термозбереження та використовувати плавильний пальник для нагрівання, щоб запобігти перегріванню розплавленого алюмінію до падіння шихти. У цей час слід бути обережним, щоб розбризкування розплавленого алюмінію на дверцятах печі не спричинило травмування людей.
(7) Запалювання та регулювання плавильної печі
1. Закрийте повітряний клапан, відкрийте дверцята печі та верхню кришку, увімкніть вентилятор, щоб здути накопичену оливу в печі, та вимкніть вентилятор;
2. Запаліть вогонь через отвір для розпалу, повільно увімкніть вентилятор, відкрийте масляний клапан і після успішного розпалу відрегулюйте кількість оливи та повітря таким чином, щоб з печі виходило невелике полум'я та невелика кількість диму. Закрийте дверцята печі та увімкніть нормальну плавку.
3. Розплавити
Під час нагрівання та плавлення слід часто помішувати та переміщувати нерозплавлений великий алюмінієвий метал у зону з високою температурою для прискорення плавлення. Після того, як усі матеріали розплавляться (температура розплавленого алюмінію в цей час не повинна перевищувати 730~750°C), використовуйте шар флюсу для відділення алюмінієвого шлаку та очищення шлаку від поверхні алюмінієвої рідини. Потім помістіть кремнієві та магнієві злитки в алюмінієву рідину. Додайте магнієвий злиток та рівномірно перемішайте. Використовуйте шпатель, щоб притиснути магнієвий злиток під алюмінієву рідину, щоб запобігти пошкодженню від опіку.
(8) Перемішати
1. Після додавання металевих добавок та магнієвого злитка і повного розплавлення розплав необхідно рівномірно та ретельно перемішувати. Під час перемішування шпатель не повинен торкатися поверхні рідини та повинен рухатися плавно, щоб усунути мертві кути;
2. Для забезпечення однорідного та безперервного складу сплаву час перемішування має становити 30 хвилин.
(9) Рафінування
1. Використовуйте 2 балони з азотом для кожної печі розплавленого алюмінію, встановіть тиск 0,3~0,5 м/с та кип'ятіть протягом 20~25 хвилин. Випускна труба плавно рухається вперед і назад перед розплавленою ванною, не залишаючи порожнього простору. Процес рафінування має бути рафінуванням. Температура розплавленого алюмінію в печі повинна бути в діапазоні від 730 до 750°C;
2. Після того, якрафінувальний флюс розпилюється, подача газоподібного азоту повинна продовжуватися приблизно одну хвилину, щоб повністю видалити залишковий рафінувальний флюс у трубі, а потім рафінувальна труба повинна бути відкачана від розплаву та подача газоподібного азоту повинна бути вимкнена;
3. Після рафінування поверхню слід видалити та нанести шарпокривний флюсслід посипати поверхню розплаву.
(10) Відрегулюйте інгредієнти
Результати випробувань повинні відповідати положенням «Стандарту внутрішнього контролю хімічного складу алюмінієвих сплавів»
Час публікації: 11 жовтня 2023 р.